
WENZEL · MEDICIÓN POR COORDENADAS
WENZEL LH con mesa rotativa
WENZEL LH con mesa rotativa combina una máquina de medición por coordenadas con un eje de giro integrado. Permite organizar el control de engranajes y ejes mediante cuatro ejes de medición, y utilizar la misma CMM para inspeccionar componentes prismáticos.
- Medición de cuatro ejes
- Piezas de revolución y prismáticas
- Configuración según su pieza
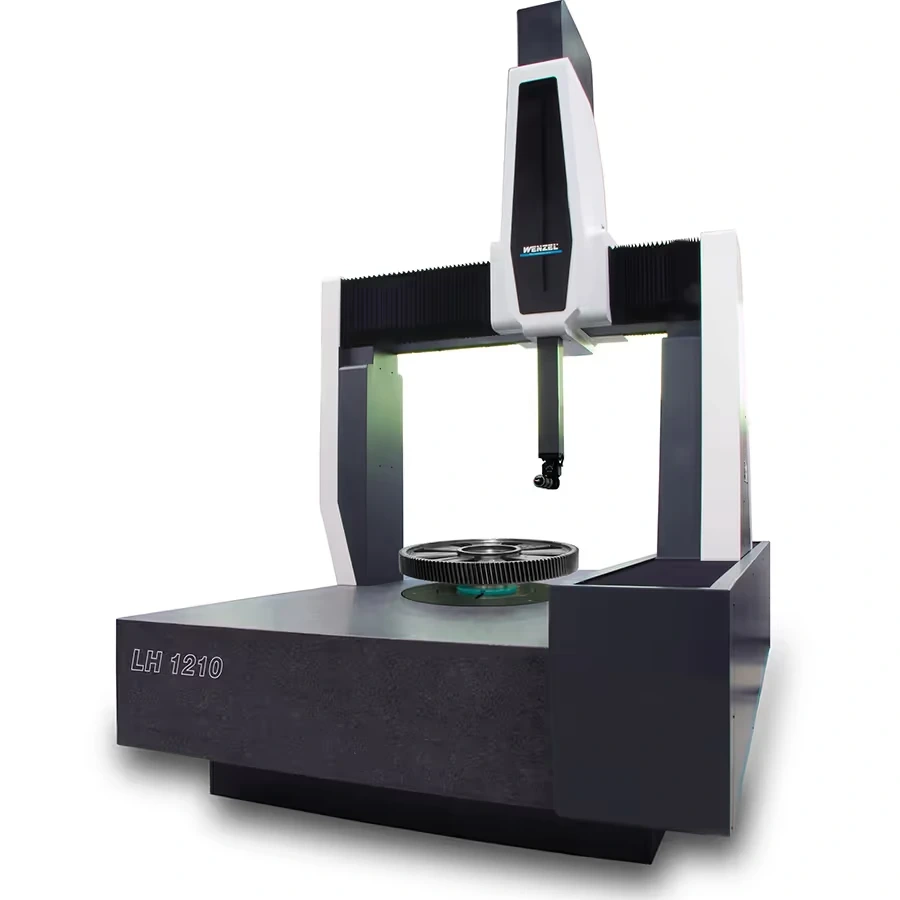
WENZEL LH con mesa rotativaMetrología industrial
4 ejes de medición
La mesa rotativa incorpora el giro de la pieza al recorrido de los ejes lineales para inspeccionar componentes de revolución.
Una CMM, distintos trabajos
La plataforma LH admite tanto controles de engranajes y ejes como medición de piezas prismáticas dentro de su volumen de trabajo.
Palpado configurable
Los cabezales y sistemas de palpado Renishaw permiten adaptar el acceso a las superficies que necesita medir.
Evaluación según la tarea
WM | Quartis aborda el control geométrico; WM | Gear se evalúa para las características del dentado y sus tolerancias.
DESCRIPCIÓN
WENZEL LH con mesa rotativa para combinar tareas de inspección
Un taller puede necesitar comprobar el dentado de un engranaje, las superficies de un eje y las dimensiones de una carcasa. Cada trabajo exige un montaje, un acceso y una evaluación diferentes. LH con mesa rotativa —identificada como LHRT y LH Gear en el catálogo de WENZEL— conserva la capacidad de una CMM y añade el giro integrado para organizar la medición de componentes de revolución.
Esta configuración resulta pertinente cuando el control de engranajes forma parte de un conjunto más amplio de tareas dimensionales. WENZEL contempla su uso en primeras muestras, prototipos e inspección de series. El tamaño y la masa de la pieza, el sensor y el software de evaluación determinan cómo preparar cada aplicación: elegir el equipo implica relacionar esos requisitos con los controles que necesita realizar.
PROBLEMAS QUE RESUELVE
Dificultades al combinar control de dentado y geometría
El recorrido, la variedad de piezas y los datos nominales requieren decisiones distintas antes de preparar una rutina.
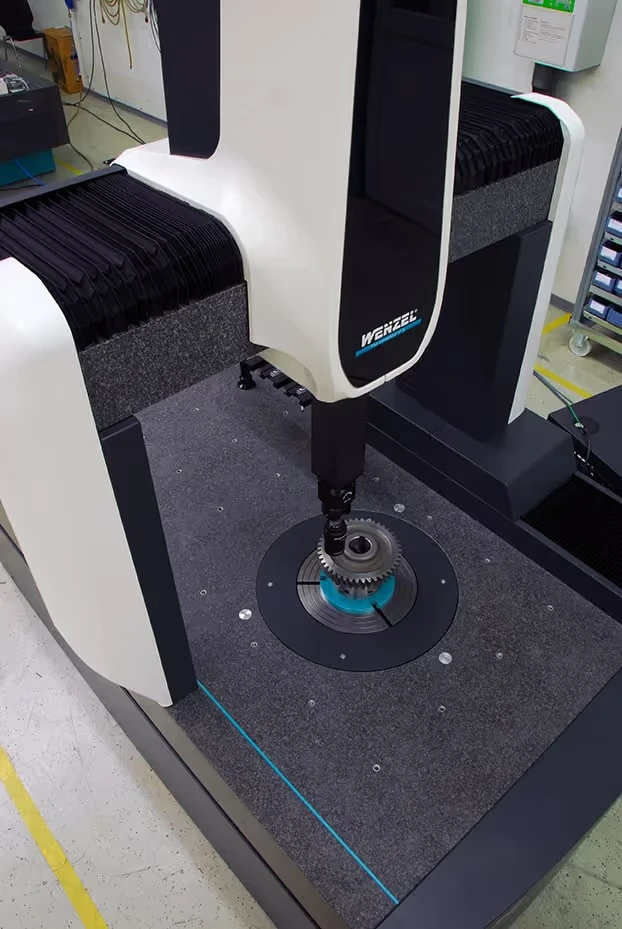
Acceder al contorno de una pieza de revolución
El palpador necesita recorrer superficies distribuidas alrededor del componente. La mesa coordina el giro de la pieza con los ejes lineales de la CMM. Esto permite preparar un control de cuatro ejes; la sujeción y el espacio de acceso del palpador deben corresponder a la geometría que quiere medir.
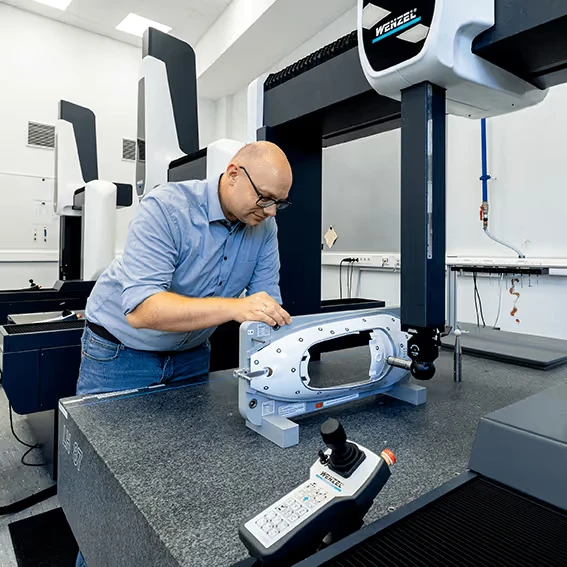
Atender piezas diferentes en el mismo puesto
Cuando alterna engranajes, ejes y carcasas, un equipo dedicado a una sola tarea puede limitar el resto del trabajo. LH con mesa rotativa mantiene la medición de componentes prismáticos y añade el control de piezas de revolución. Permite evaluar una CMM para ambos usos, con montajes y programas propios de cada pieza.
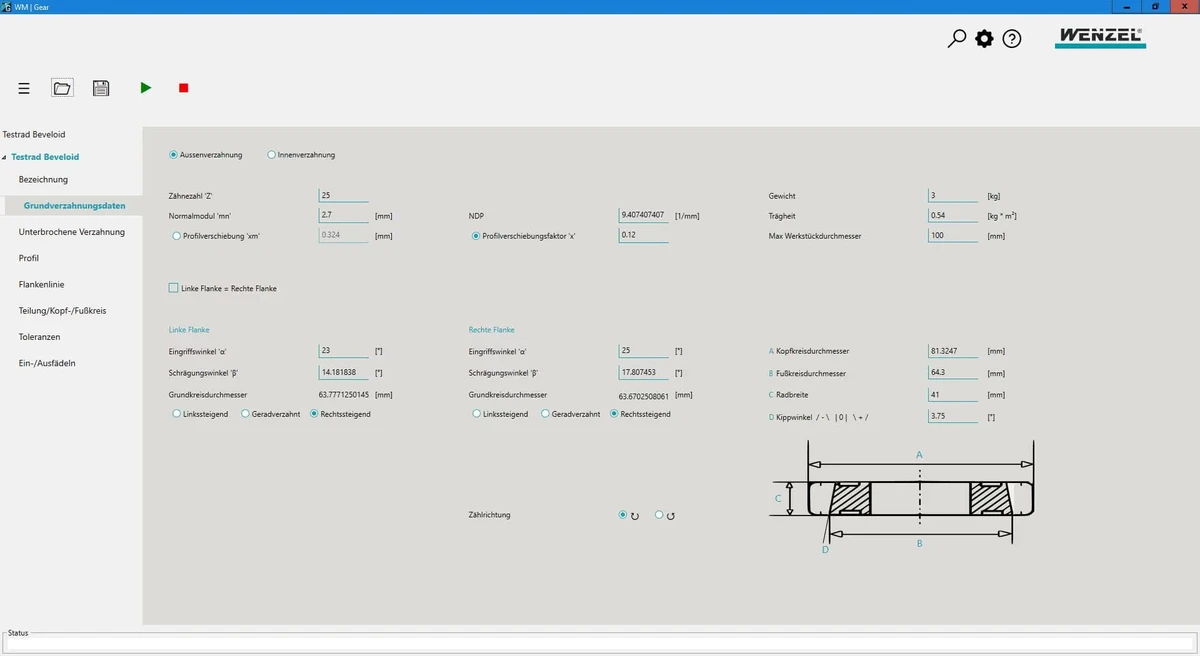
Convertir el nominal del engranaje en un control
WM | Gear permite introducir parámetros del dentado e importar su definición mediante GDE. Reutilizar datos compatibles evita transcribir de nuevo la misma geometría. Las características, las tolerancias y las instrucciones de evaluación completan la preparación de la medición.
CAPACIDADES
Cómo se prepara el recorrido y la evaluación
La estructura, el palpador y el software intervienen en etapas diferentes del control.
Estructura y movimiento de medición
La base de granito, los materiales térmicamente estables de los ejes y los cojinetes de aire sostienen el desplazamiento del sistema. Al elegir el puesto, considere las condiciones metrológicas del entorno y el espacio para cargar la pieza: forman parte de la preparación de una medición dimensional.
Acceso mediante cabezales y palpadores
Los distintos cabezales y sistemas de palpado permiten abordar superficies con accesos diferentes. Los sistemas automáticos de cambio de palpadores son una opción para organizar rutinas que requieren varias puntas, evitando el cambio manual entre esas operaciones. La profundidad y la orientación de cada zona guían la selección.
Geometría y dentado con su evaluación
WM | Quartis prepara y evalúa controles dimensionales de la CMM. Para engranajes, WM | Gear permite definir dentados rectos y helicoidales, interiores y exteriores, y engranajes cónicos. El tipo de dentado y las características del plano orientan la configuración del software; cada tarea requiere su evaluación correspondiente.
Desviaciones identificadas por característica
WM | Gear y WM | Gear Analyzer evalúan perfil, línea de flanco, paso y concentricidad del dentado. Los resultados vinculan la medición con el nominal y los criterios de tolerancia aplicables. Esta lectura permite reconocer qué característica requiere revisión, en lugar de reducir el control a un único valor global.
APLICACIONES
Trabajos que puede organizar con LH y mesa rotativa
La combinación de CMM y giro integrado permite evaluar tareas de revolución y controles geométricos de otras piezas.
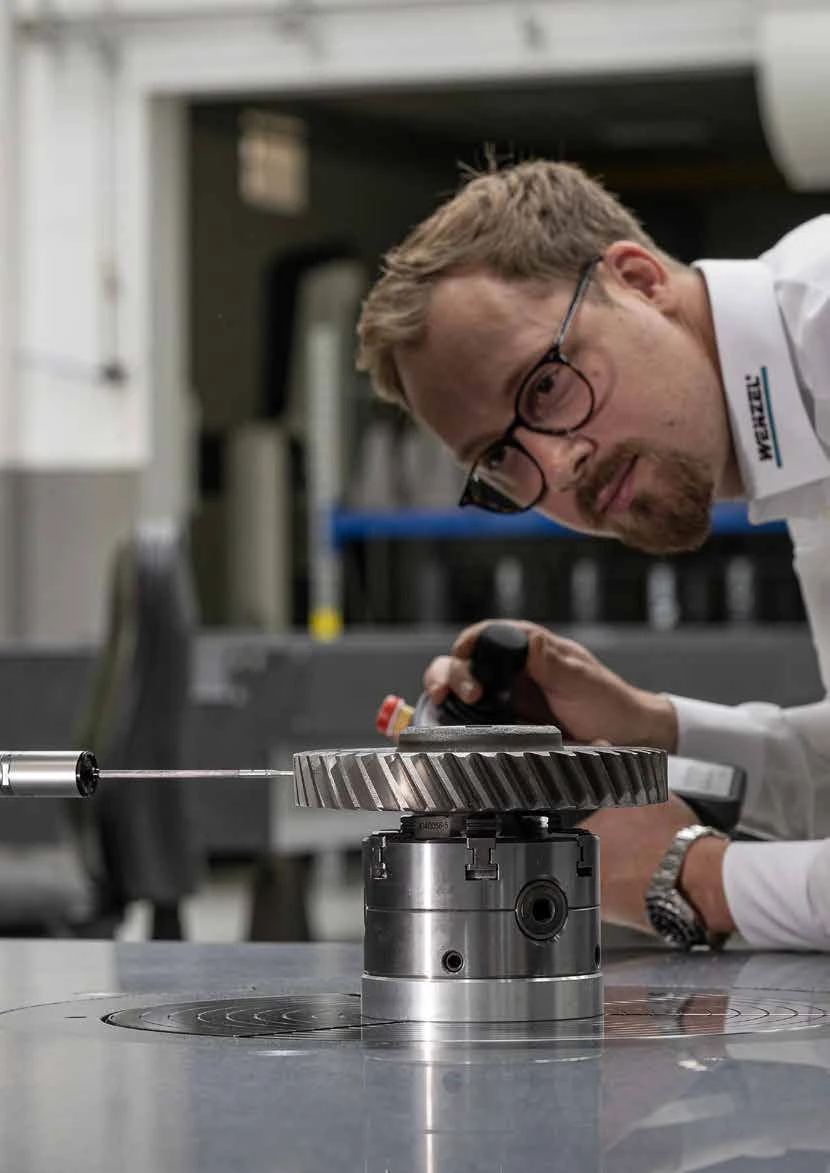
Primeras muestras de engranajes
Preparación del montaje y del palpado para comprobar características del dentado durante el desarrollo o el control de una serie. El nominal, las tolerancias y las referencias de la pieza permiten definir qué necesita evaluar con el software de engranajes.
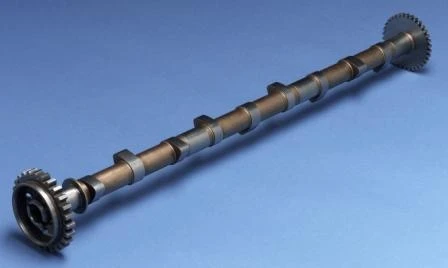
Ejes y componentes de revolución
Inspección dimensional de ejes, acoplamientos y otras piezas rotacionalmente simétricas. El giro y los movimientos lineales organizan el acceso a las zonas del componente; la longitud, la masa y el espacio del palpador orientan el montaje y la elección del volumen de medición.

Carcasas y piezas prismáticas
Control de dimensiones y características geométricas de componentes con superficies accesibles al sistema de palpado. La CMM conserva este uso además de la mesa rotativa, para atender trabajos diferentes en el puesto con la sujeción, las referencias y el programa que necesita cada pieza.
CONFIGURACIÓN
Qué evaluar para elegir la configuración
Comparta las características de la pieza y del control para relacionarlas con el equipo, el montaje y el software.
Volumen, masa y sujeción
El diámetro, la longitud, la masa y la geometría del componente determinan el espacio de trabajo necesario. Incluya la sujeción y el acceso del palpador al evaluar el volumen de la CMM y la mesa rotativa, además de las dimensiones de la pieza.
Características y tolerancias
Las zonas accesibles, la profundidad del dentado y las tolerancias orientan el cabezal, el sensor y las puntas. Distinga el control de dimensiones, forma y posición de la evaluación del dentado para preparar el software y los recorridos adecuados.
Frecuencia y variedad del trabajo
LH con mesa rotativa permite combinar controles de engranajes con tareas generales de CMM. La frecuencia del control, la variedad de componentes y los datos nominales disponibles ayudan a evaluar esta configuración frente a un equipo especializado en engranajes.
ACOMPAÑAMIENTO
Implementación y soporte
Incorporar una CMM requiere relacionar la pieza, sus tolerancias y el entorno con un método de inspección. MultiCAM acompaña la selección, la puesta en uso y el trabajo cotidiano del equipo.
Evaluación de la aplicación
Relevamos piezas, planos, tolerancias y ubicación prevista para relacionar el volumen de medición y el sensor con los controles que necesita realizar.
Instalación y puesta en marcha
MultiCAM realiza instalación, puesta en marcha y calibración de CMM para preparar el equipo y verificar su funcionamiento en el entorno de uso.
Programación y capacitación
La programación de CMM y la capacitación personalizada ayudan a preparar rutinas para sus piezas y a interpretar los resultados de inspección.
Soporte y mantenimiento
El soporte técnico, el mantenimiento preventivo y la reparación de CMM acompañan el uso del sistema y las necesidades de atención del equipo.
Conocer los servicios de MultiCAM · Consultar capacitación personalizada
PREGUNTAS FRECUENTES
Preguntas para definir su aplicación con LHRT
Alcance de la mesa, software, montaje y datos necesarios para preparar la inspección.
¿La mesa rotativa impide medir piezas prismáticas?
La configuración LH con mesa rotativa conserva el uso de la CMM para componentes prismáticos y permite medir piezas de revolución mediante cuatro ejes. Cada trabajo utiliza su propio montaje, referencias y programa. El volumen disponible y el acceso del palpador deben contemplar tanto la pieza como su sujeción.
¿Qué aporta el cuarto eje al controlar un engranaje o un eje?
La mesa integra el giro de la pieza con los movimientos lineales de la máquina. Esa coordinación permite organizar recorridos sobre componentes rotacionalmente simétricos. Para preparar la aplicación, hay que definir cómo se sujeta la pieza y qué zonas debe alcanzar el palpador.
¿Cuándo conviene esta configuración frente a una máquina de engranajes?
Resulta pertinente cuando el control de engranajes convive con otras tareas dimensionales de una CMM, como medir carcasas o componentes prismáticos. La frecuencia de inspección, la variedad de piezas y las características del dentado orientan la elección frente a un equipo dedicado. El catálogo de WENZEL identifica esta configuración como LHRT o LH Gear.
¿Qué software necesito para evaluar dimensiones y dentado?
WM | Quartis aborda la medición geométrica de la CMM, mientras que WM | Gear y WM | Gear Analyzer se utilizan para preparar y evaluar características del dentado. El tipo de engranaje, el nominal y los controles solicitados en el plano permiten elegir la configuración. La mesa rotativa por sí sola no sustituye la evaluación específica del engranaje.
¿Qué información necesita MultiCAM para evaluar mi pieza?
Envíe el plano o la pieza, sus dimensiones y masa, las tolerancias y las referencias del control. Para engranajes, incluya el tipo de dentado y los datos nominales disponibles. La variedad y frecuencia de los trabajos y las condiciones del puesto permiten relacionar la necesidad con el volumen, la mesa, el sensor y la preparación de las rutinas.
¿Necesita medir piezas de revolución y componentes prismáticos?
Comparta el plano, las tolerancias, las dimensiones y la masa de sus piezas. Revisaremos esos datos y la variedad del trabajo para preparar la selección de la CMM, la mesa rotativa y el método de inspección.