
MEDICIÓN, INSPECCIÓN Y CONTROL DE CALIDAD
Metrología industrial y control de calidad
Con metrología industrial, compruebe si sus piezas cumplen los requisitos de fabricación y obtenga resultados para decidir qué corregir. Compare tecnologías según la geometría, la tolerancia y el lugar de trabajo; elija también cómo analizar y comunicar los resultados.
CRITERIOS DE ELECCIÓN
Cómo elegir una solución de metrología industrial
Una solución útil mide la característica que necesita controlar, con la capacidad adecuada y dentro de su proceso de trabajo. Defina estos tres criterios antes de comparar equipos: así podrá evaluar una demostración con una pieza y un objetivo concretos.
Defina la pieza y el acceso
Indique tamaño, material, peso y zonas a verificar. El acceso al punto de medición ayuda a decidir entre palpado, captura óptica o tomografía para una característica interna.
Relacione tolerancia y medición
Comparta el plano, las tolerancias y el criterio de aceptación. La resolución o el volumen del equipo no bastan para elegir: evalúe su capacidad para la medición que necesita realizar.
Ubique el control en el proceso
Determine dónde medirá, con qué frecuencia y quién usará el resultado. El ambiente, el traslado de la pieza y la repetición del trabajo orientan la elección entre laboratorio, planta o sistema portátil.
Para elegir: prepare una pieza representativa, su plano o CAD y un ejemplo del informe que necesita. Incluya las características críticas y la frecuencia de inspección: la evaluación debe cubrir la captura, el análisis y la decisión que tomará con esos datos.
ELEGIR SEGÚN SU TRABAJO
Qué necesita comprobar en la pieza
Identifique primero el problema de control. Estas cinco alternativas cubren medición dimensional, trabajo junto a la pieza, análisis de superficies, inspección interna y uso de los datos obtenidos.
MEDICIÓN POR COORDENADAS
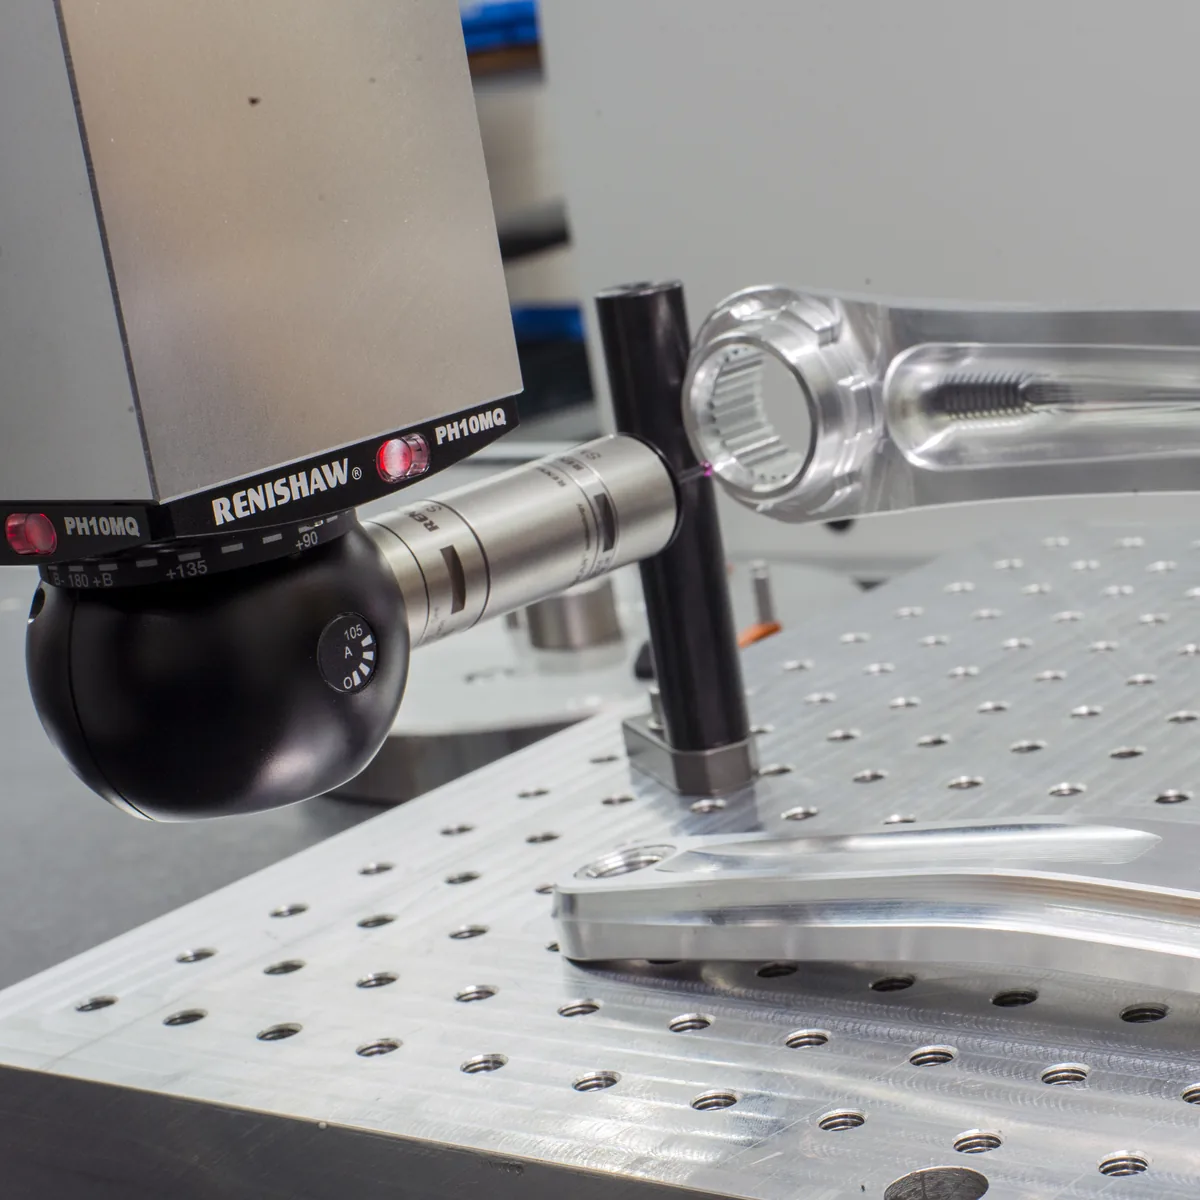
Verificar dimensiones y tolerancias
Controle posiciones, diámetros y relaciones geométricas con un proceso de medición definido para la pieza.
CMM y sistemas de medición en planta

MEDICIÓN JUNTO A LA PIEZA
Medir componentes grandes o instalados
Lleve la medición al componente cuando moverlo a un puesto fijo dificulta el trabajo.
Medición portátil, brazos y control en planta
MEDICIÓN SIN CONTACTO
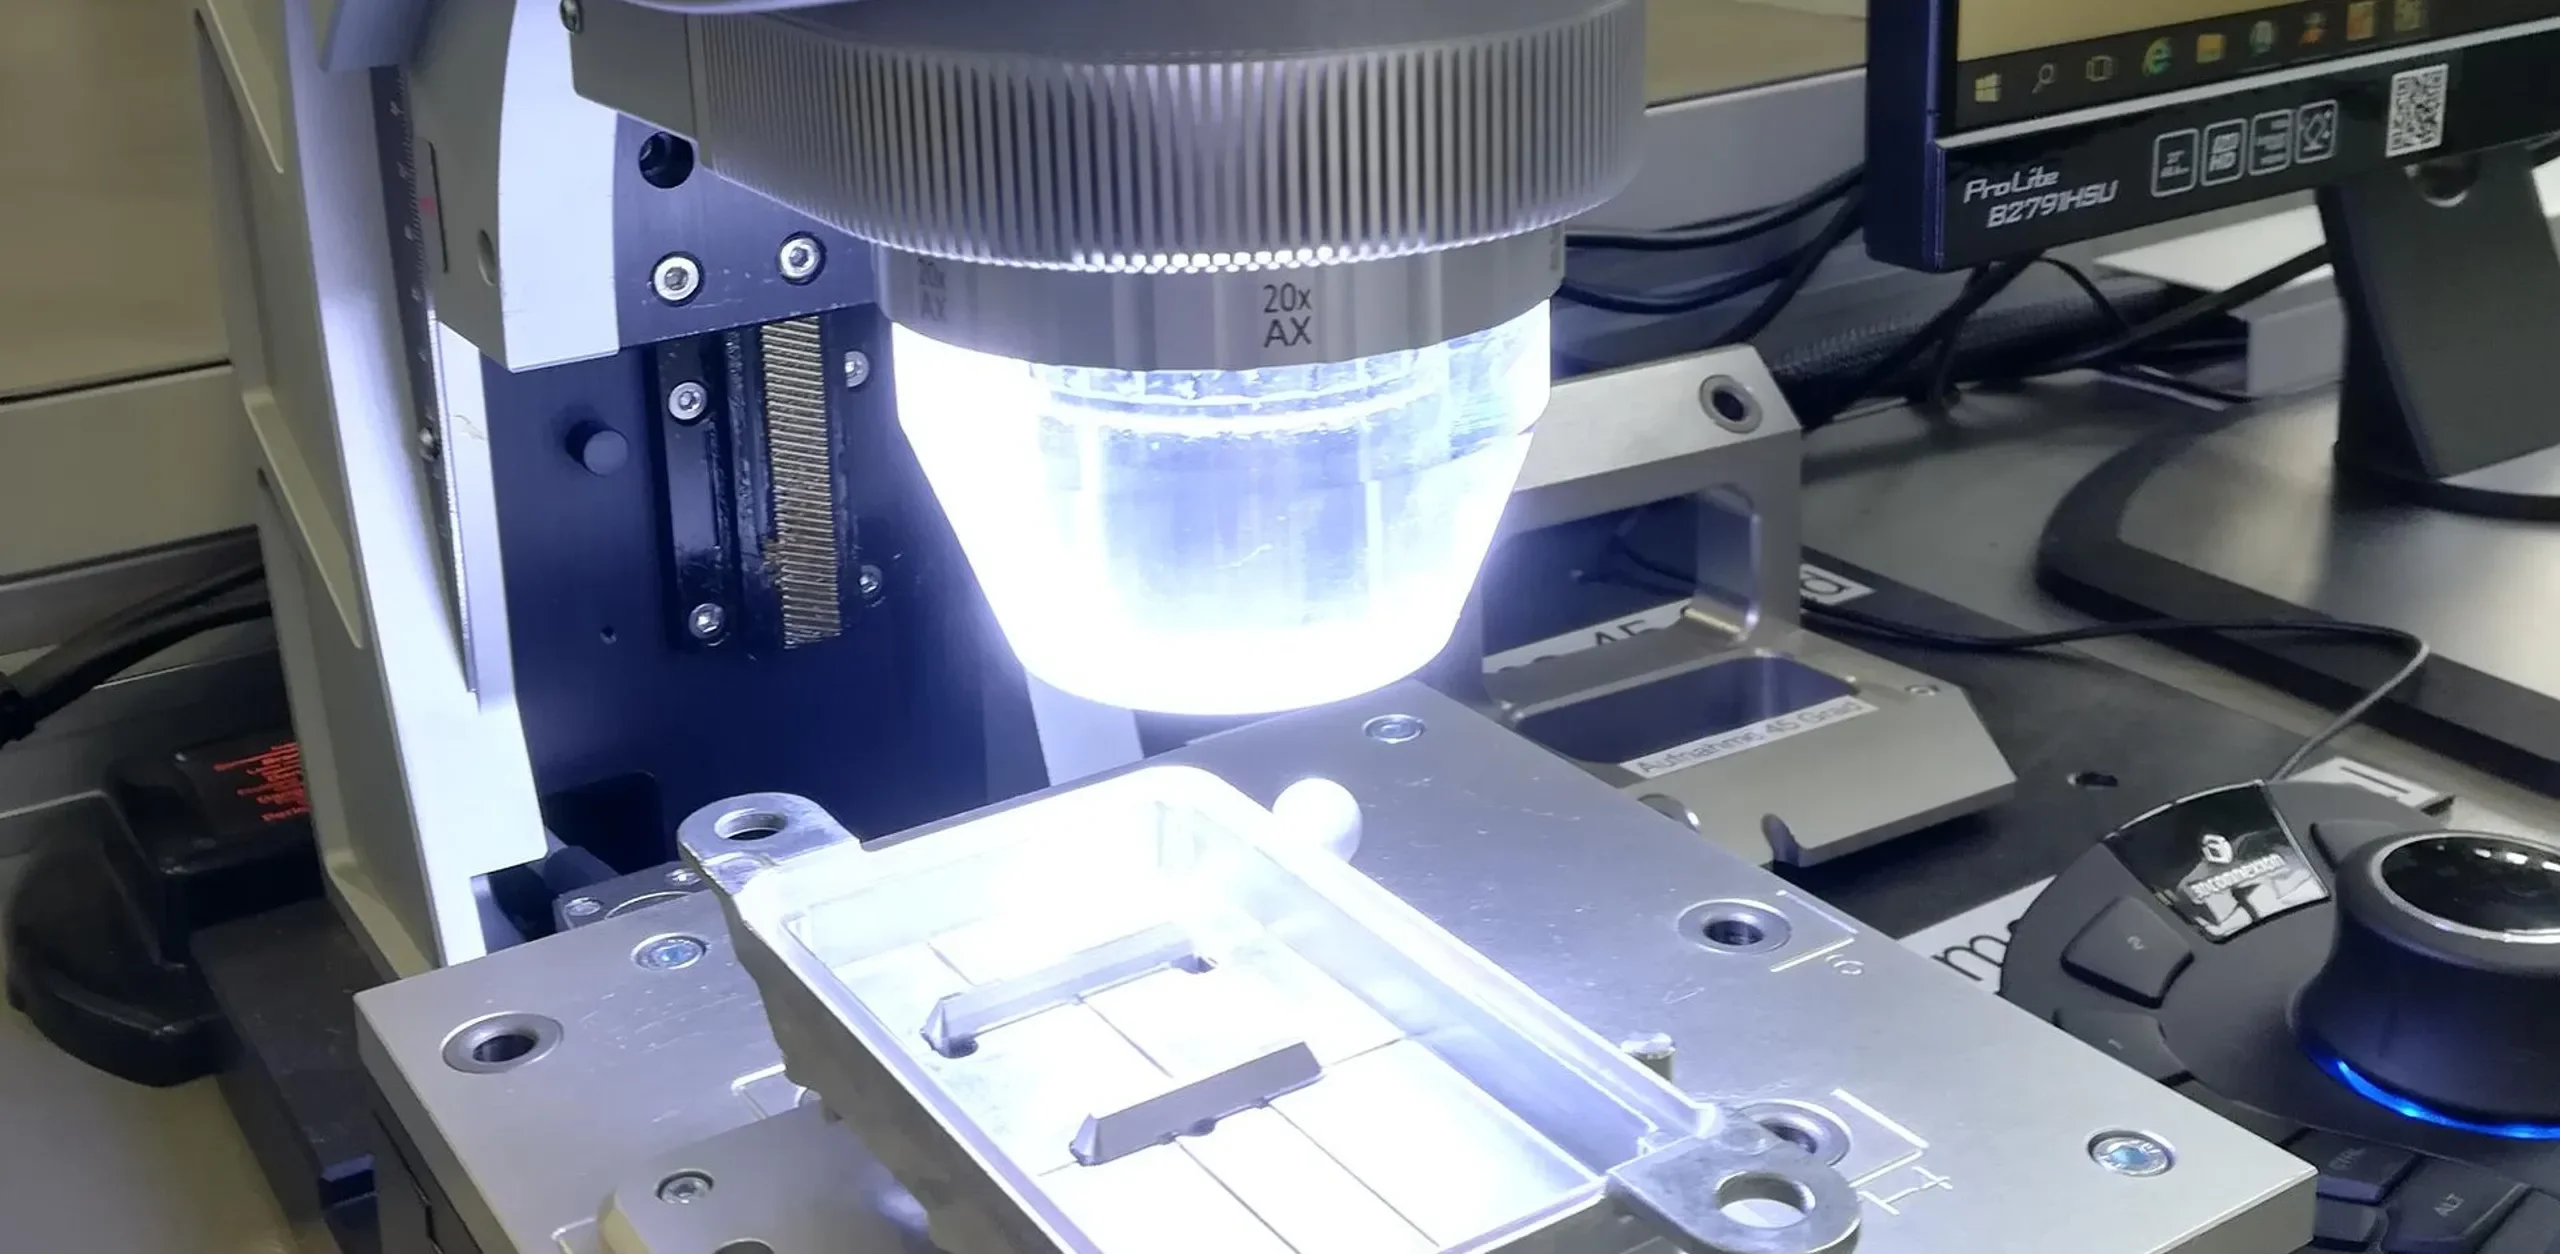
Evaluar forma, contorno y superficie
Capture características accesibles sin palpado físico cuando la superficie o el detalle requieren una solución óptica.
Metrología óptica, visión y superficies
INSPECCIÓN INTERNA
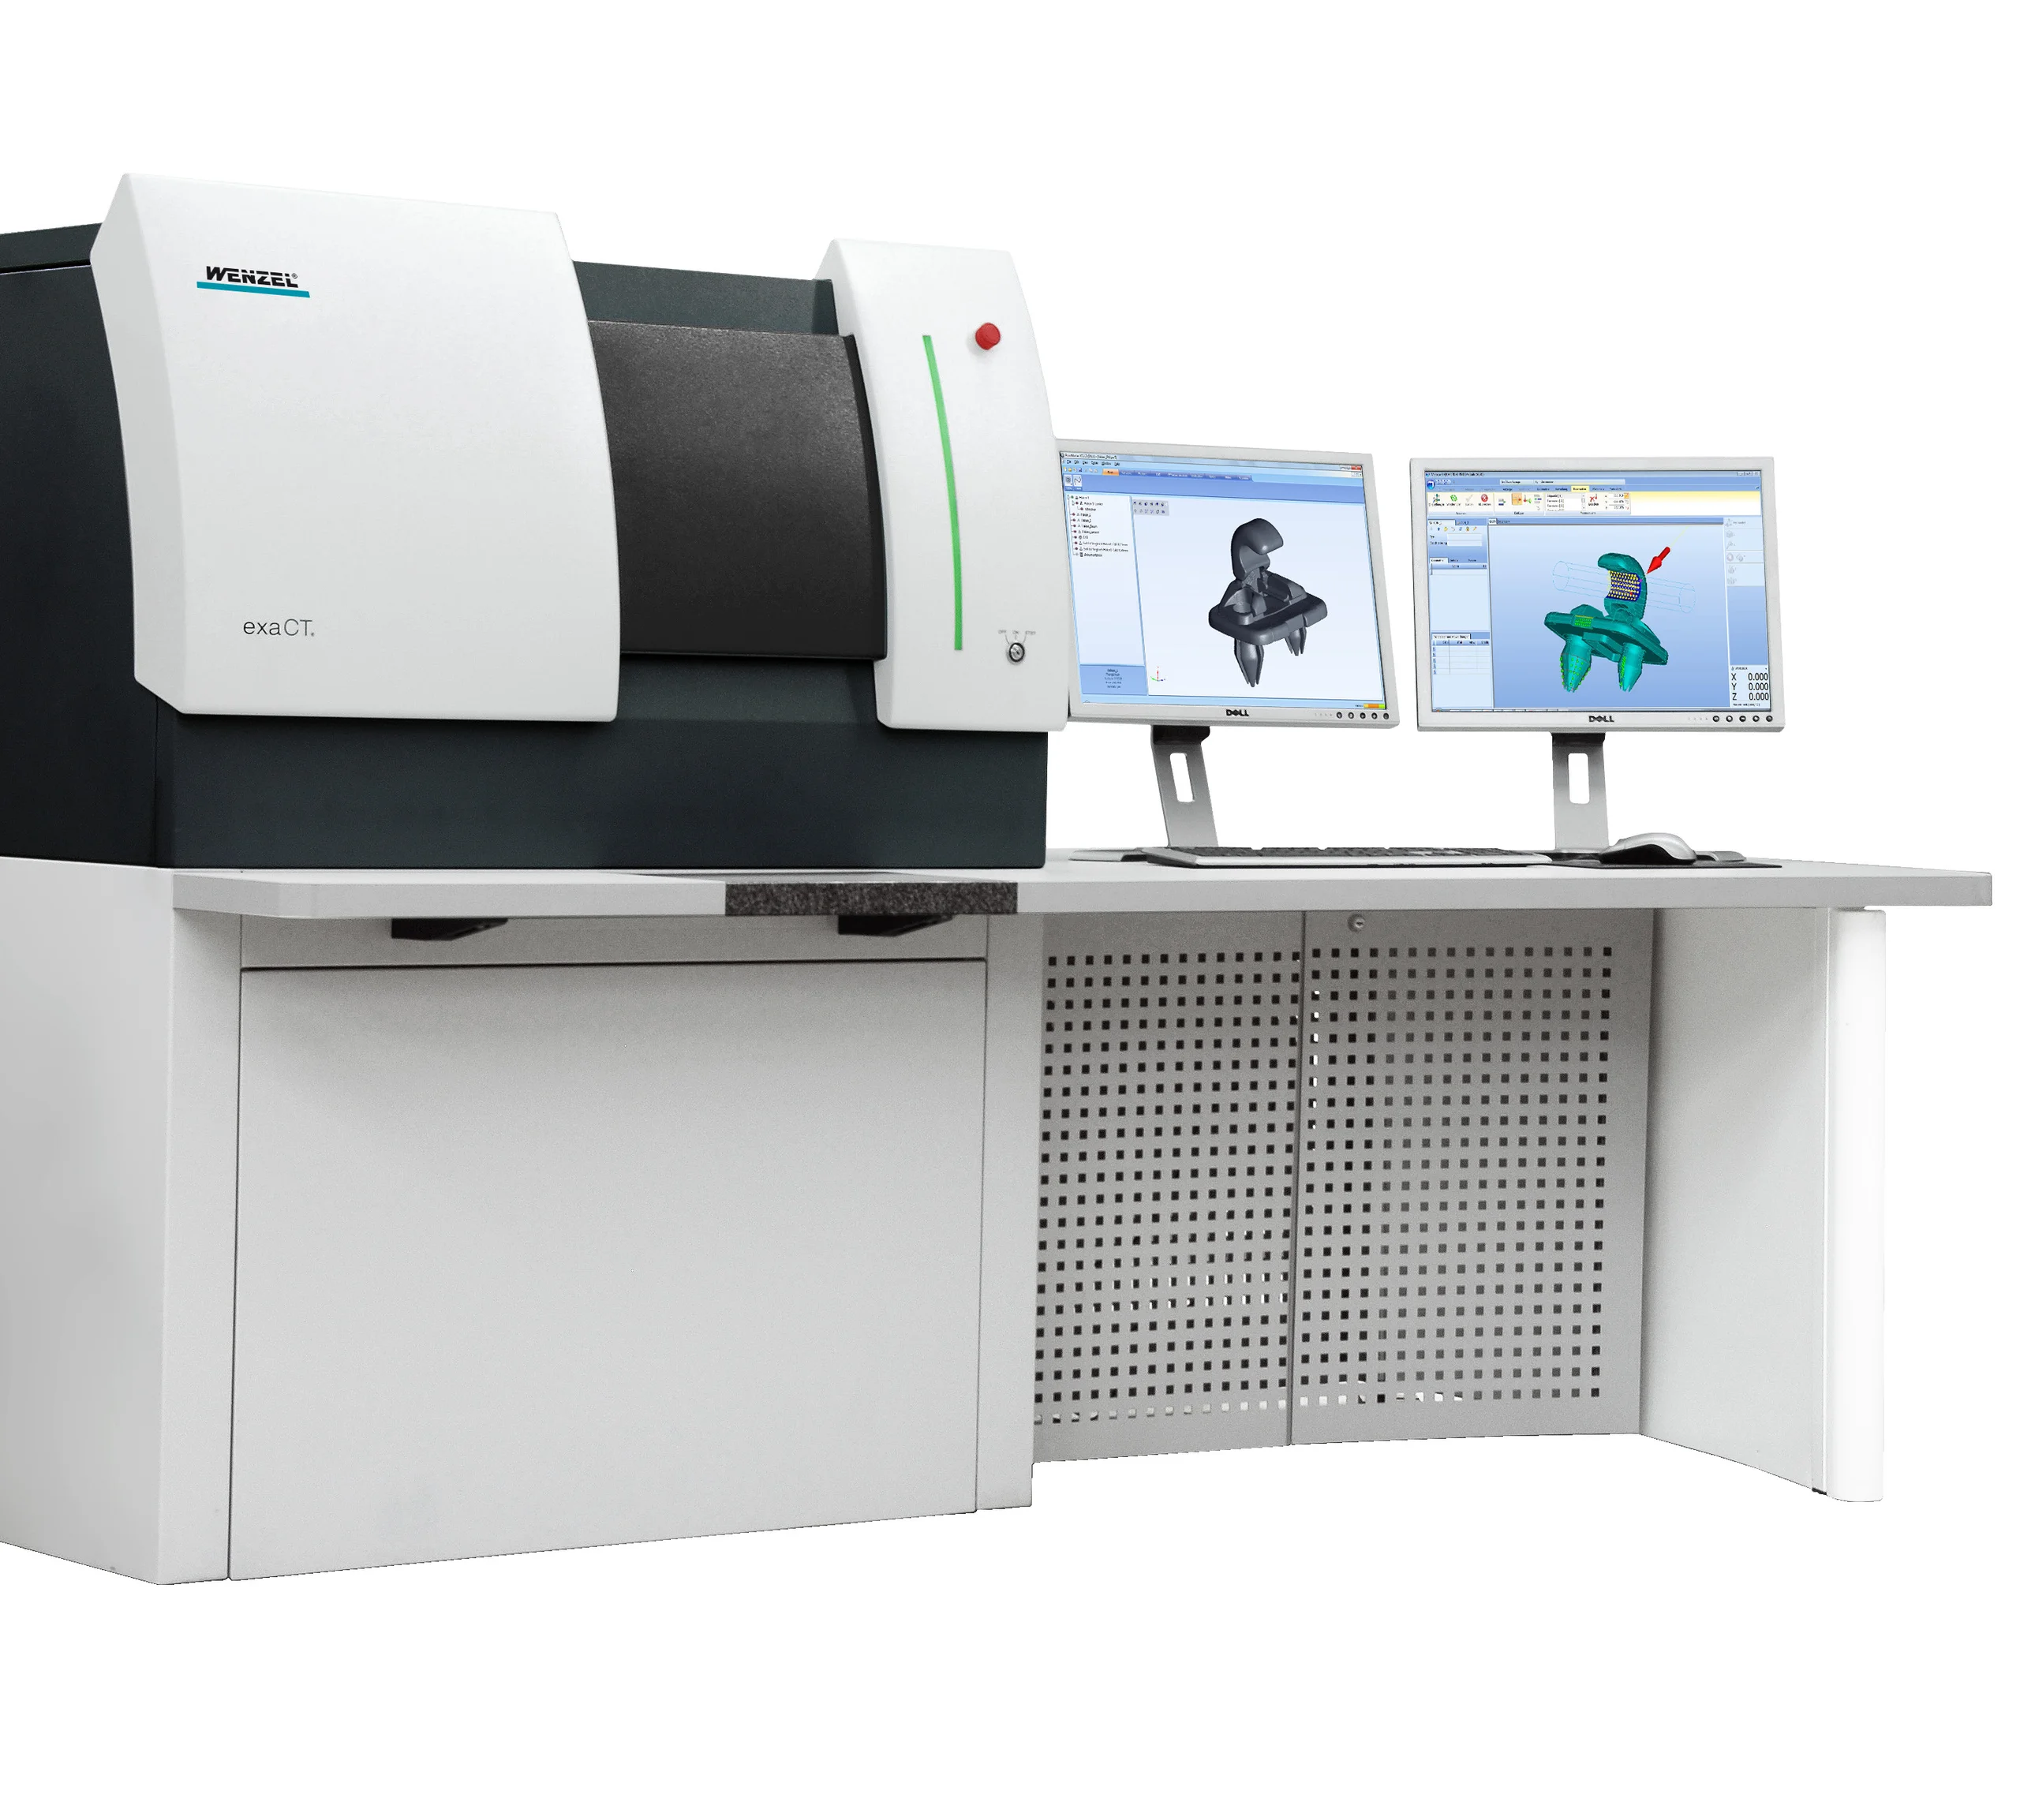
Revisar geometrías ocultas sin cortar
Observe cavidades, estructuras y montajes internos cuando no puede acceder con un palpador o una cámara.
Tomografía computada industrial
ANÁLISIS DE RESULTADOS
Convertir mediciones en decisiones
Compare los datos con su referencia y prepare resultados que producción o calidad puedan interpretar.
Software de inspección y análisis
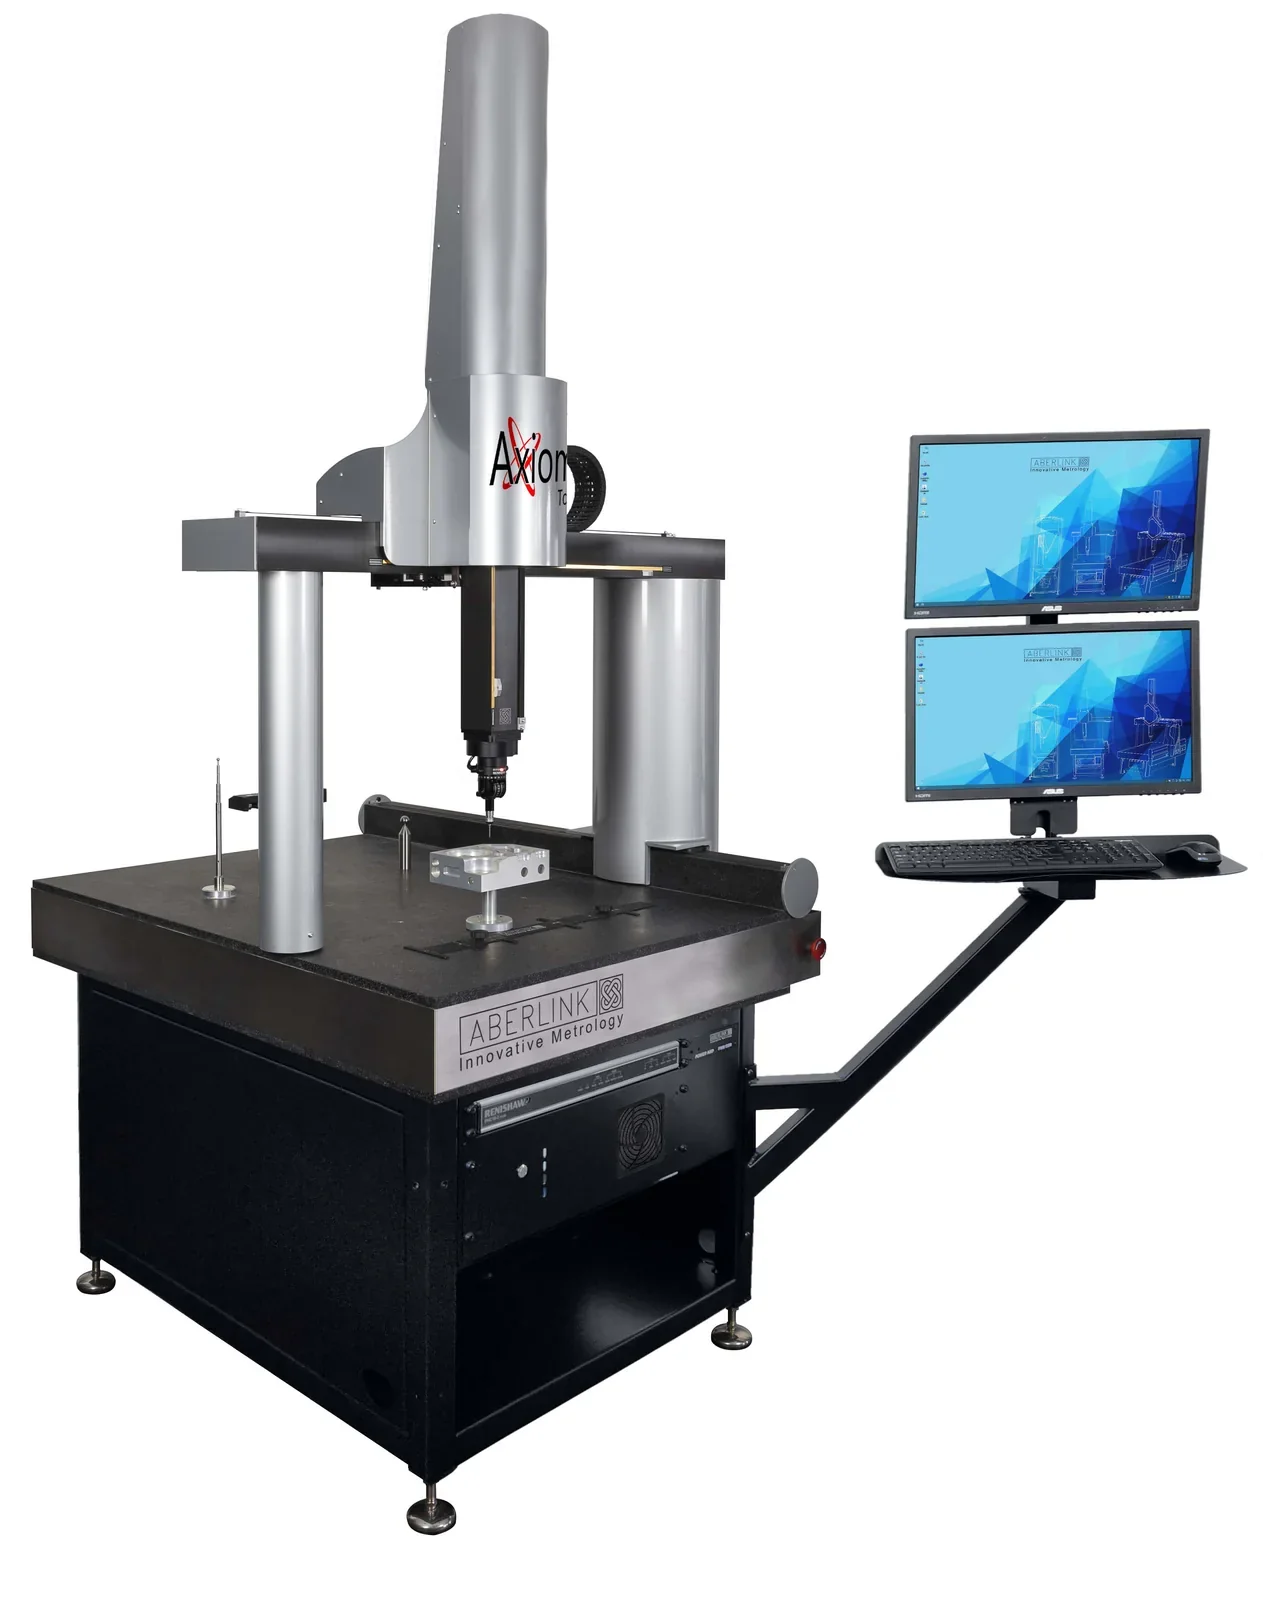
MEDICIÓN POR COORDENADAS
CMM y sistemas de medición en planta
CMM y sistemas de medición en planta
Controle las características que determinan la aceptación
PARA ELEGIR
Una pieza, sus referencias y las dimensiones o tolerancias a verificar. Resultados dimensionales y geométricos con un procedimiento de medición definido.
Si debe verificar posiciones de agujeros, diámetros o relaciones entre superficies, una CMM permite medir las características de la pieza y contrastarlas con sus requisitos. Definir las referencias, el palpado y la secuencia ayuda a comparar los resultados de sucesivas piezas con el mismo criterio.
Para un trabajo repetitivo, evalúe también la preparación de la pieza, la fijación y la automatización del recorrido. En planta, las familias diseñadas para producción permiten acercar el control al proceso; el entorno y la exigencia de medición siguen siendo parte de la elección.
Compare el volumen útil con la pieza y con el acceso a sus características, no sólo con las dimensiones exteriores del equipo. Las CMM, los sistemas de visión y los palpadores del catálogo cumplen funciones diferentes: seleccione la combinación que necesita para su control.
Fijación de piezas — Accesorios Aberlink
WENZEL — CMM y medición en planta
Renishaw — Sistemas de palpado para CMM
Baty — Sistemas de visión
Medición portátil, brazos y control en planta
Lleve el control al lugar donde está el componente
PARA ELEGIR
Una pieza grande, instalada o de traslado poco práctico. Medición junto a la pieza con la tecnología adecuada para sus características.
Un brazo de medición permite alcanzar puntos del componente sin llevar toda la pieza a una CMM. Los sistemas ópticos portátiles ofrecen otra forma de trabajar junto a piezas y ensambles. Esa movilidad resulta útil cuando la ubicación, el tamaño o el montaje condicionan el acceso.
La elección depende de lo que necesita comprobar: coordenadas y geometría, una superficie completa o un perfil de separación y enrase. GapGun y Vectro se orientan al control de perfiles; no cumplen la misma función que un brazo o un sistema de medición por coordenadas.
Defina el alcance necesario, el acceso a la zona de interés y la forma de mantener la referencia durante el trabajo. Esa preparación ayuda a obtener datos que puedan analizarse y comunicarse con el software correspondiente al sistema.

MEDICIÓN JUNTO A LA PIEZA
Medición portátil, brazos y control en planta
Kreon Technologies — Brazos de medición
Metronor — Medición y escaneo portátil
Third Dimension — GapGun y Vectro
MEDICIÓN SIN CONTACTO
Metrología óptica, visión y superficies
Metrología óptica, visión y superficies
Evalúe los detalles que el control de superficie necesita
PARA ELEGIR
Un contorno, una forma o una característica superficial accesible. Datos ópticos para comprobar la característica sin contacto físico.
Cuando el contacto físico no es apropiado o necesita examinar detalles de superficie, evalúe una tecnología óptica. La captura sin contacto permite trabajar sobre la característica visible sin acceder a ella con un palpador.
Defina el dato que necesita obtener: contornos y dimensiones, forma y rugosidad de una superficie, o perfiles de separación y enrase. La característica y el parámetro a controlar determinan el método óptico y la configuración que debe evaluar.
Pruebe una superficie representativa del material y del acabado reales. El campo de medición, la iluminación y el acceso a la zona de interés deben permitir resolver el detalle que necesita verificar, no sólo producir una imagen de la pieza.
Bruker Alicona — Metrología óptica
Baty — Medición visual
Third Dimension — Sensores y control de perfil
Tomografía computada industrial
Revise el interior conservando la pieza
PARA ELEGIR
Una característica interna, un montaje o una geometría de difícil acceso. Un volumen 3D para análisis interno y dimensional sin seccionar la pieza.
La tomografía industrial reconstruye un volumen 3D a partir de radiografías. Ese dato permite examinar estructuras internas y externas sin cortar la pieza, por lo que puede revisar zonas que no son accesibles mediante palpado o captura óptica exterior.
El volumen ofrece una base para analizar cavidades, montajes y geometría con el software de evaluación correspondiente. Así puede relacionar un hallazgo interno con la característica que necesita comprobar, conservando el componente para continuar su análisis.
Para elegir entre los sistemas WENZEL exaCT, considere tamaño, material, espesor y detalle de interés. Evalúe el resultado sobre una pieza real: observar una estructura interna y verificar una tolerancia dimensional son objetivos distintos que deben quedar definidos.
INSPECCIÓN INTERNA
Tomografía computada industrial
WENZEL — Tomografía industrial
ANÁLISIS DE RESULTADOS
Software de inspección y análisis
Software de inspección y análisis
Transforme la captura en información para actuar
PARA ELEGIR
Datos medidos, referencias y características con su criterio de aceptación. Evaluación de resultados e informes adecuados al trabajo de inspección.
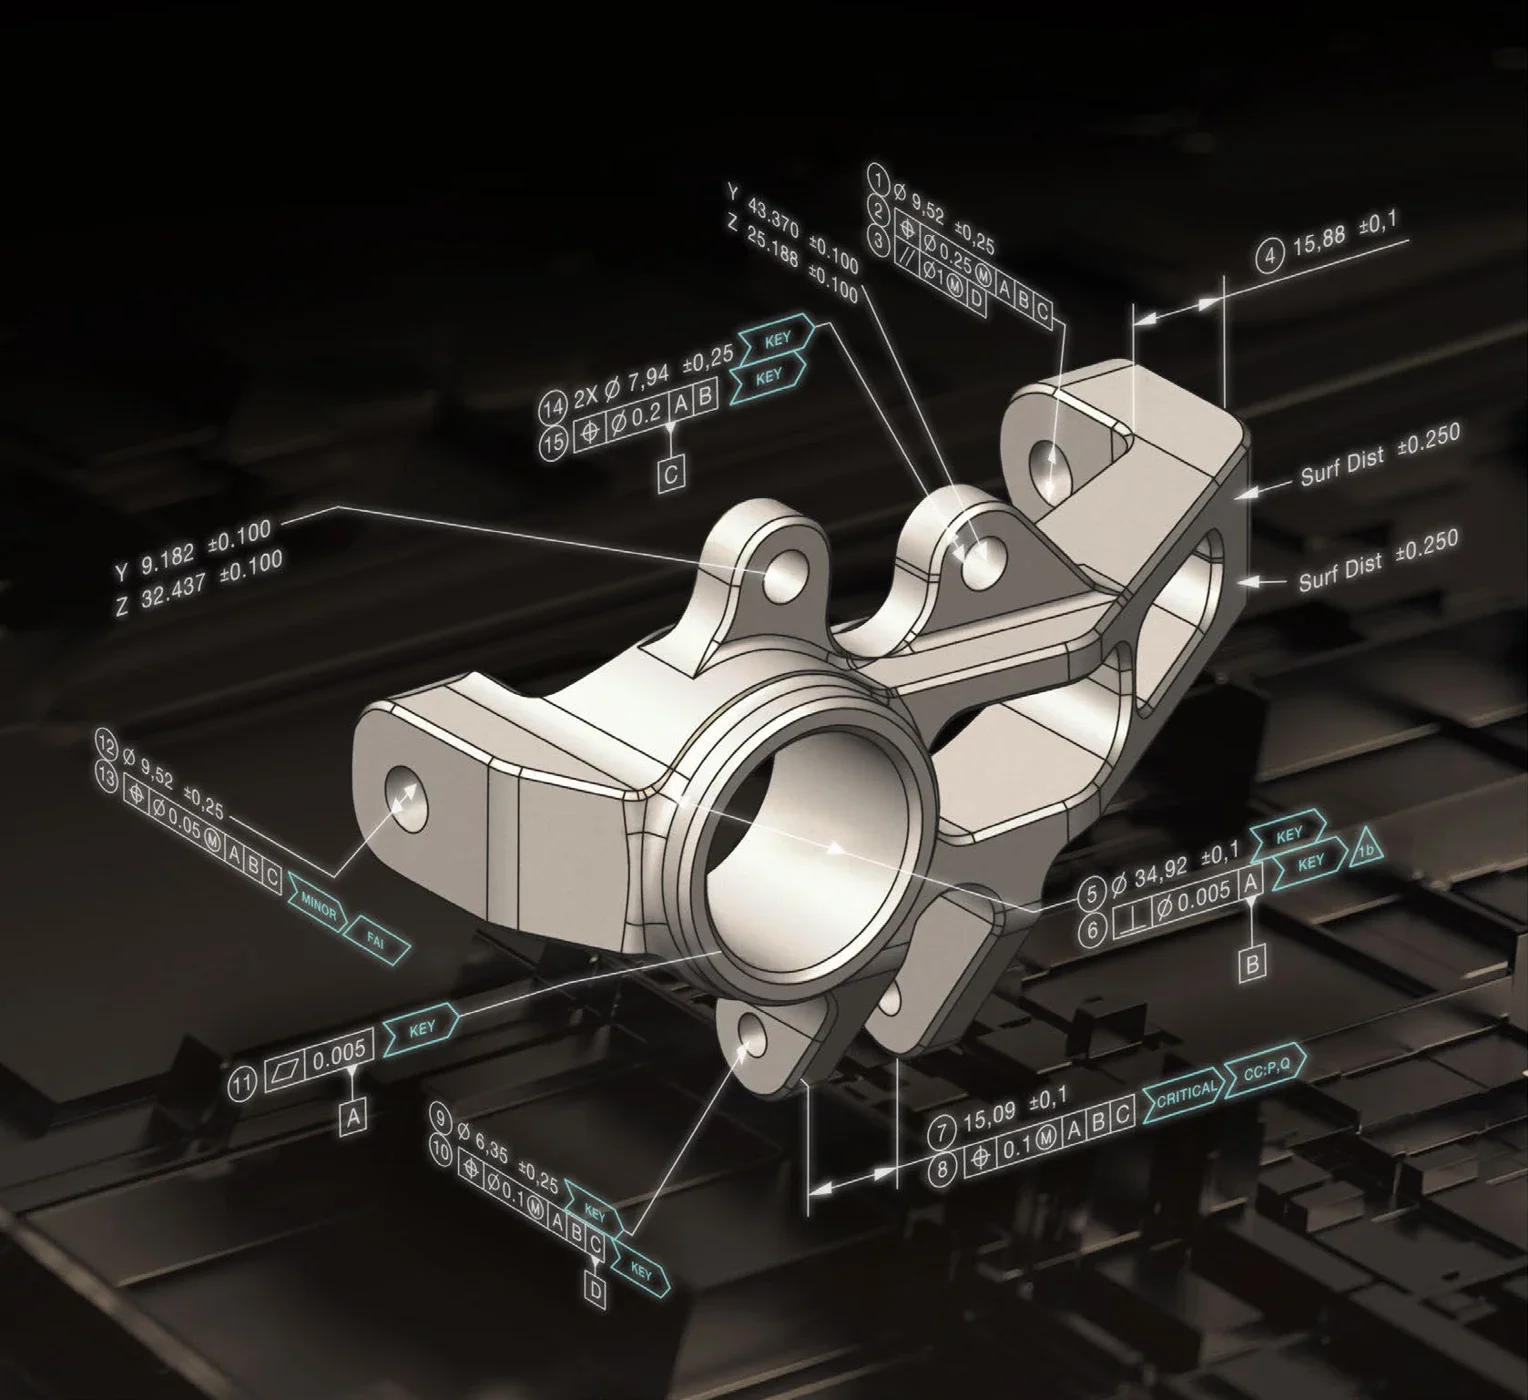
Capturar puntos o una superficie no resuelve por sí solo el control de calidad. Debe relacionar esos datos con referencias, características y tolerancias. PolyWorks|Inspector y Geomagic Control X permiten comparar la medición con CAD y organizar el análisis dimensional y sus informes.
Un procedimiento de inspección reutilizable ayuda a mantener criterios comunes entre piezas y evita reconstruir el análisis desde cero en cada trabajo. Defina qué resultados necesita comunicar, a quién y en qué formato para que el informe facilite revisar una desviación o decidir el siguiente control.
El software debe corresponder al equipo y al tipo de dato: el ecosistema Aberlink acompaña sus soluciones de medición; SPC3d, Inspect e Inline se vinculan con el control de perfiles de Third Dimension. TWYN permite una verificación visual con realidad aumentada frente al CAD, distinta de una medición dimensional de tolerancias.
Comparación dimensional e informes
Ecosistema Aberlink y control de perfiles Third Dimension
Verificación visual con realidad aumentada
COMPARACIÓN
Compare las tecnologías según el resultado que necesita
Use esta tabla para identificar la alternativa inicial. La selección final relaciona la característica, la tolerancia, el acceso y el entorno; el software de inspección complementa la captura de datos y no sustituye al sistema que mide la pieza.
| Necesidad actual | Punto de partida | Resultado o enfoque | Solución |
|---|---|---|---|
| Verificar dimensiones y tolerancias | Una pieza, sus referencias y las dimensiones o tolerancias a verificar | Resultados dimensionales y geométricos con un procedimiento de medición definido | CMM y sistemas de medición en planta |
| Medir componentes grandes o instalados | Una pieza grande, instalada o de traslado poco práctico | Medición junto a la pieza con la tecnología adecuada para sus características | Medición portátil, brazos y control en planta |
| Evaluar forma, contorno y superficie | Un contorno, una forma o una característica superficial accesible | Datos ópticos para comprobar la característica sin contacto físico | Metrología óptica, visión y superficies |
| Revisar geometrías ocultas sin cortar | Una característica interna, un montaje o una geometría de difícil acceso | Un volumen 3D para análisis interno y dimensional sin seccionar la pieza | Tomografía computada industrial |
| Convertir mediciones en decisiones | Datos medidos, referencias y características con su criterio de aceptación | Evaluación de resultados e informes adecuados al trabajo de inspección | Software de inspección y análisis |
IMPLEMENTACIÓN Y SOPORTE
Acompañamiento de MultiCAM
MultiCAM lo ayuda a relacionar la necesidad de control con el equipo, el procedimiento y las personas que lo usarán. El acompañamiento abarca evaluación de la aplicación, implementación, capacitación y atención técnica.
Evalúe con su pieza
Comparta el plano, las características críticas y el entorno. MultiCAM puede relevar la aplicación y preparar una demostración para que compare la solución con el trabajo que necesita realizar.
Prepare la implementación
La instalación, puesta en marcha e integración ayudan a conectar el equipo con el proceso de medición. Defina el puesto, la preparación de la pieza y el uso del resultado junto con MultiCAM.
Desarrolle el uso con su equipo
La capacitación personalizada, presencial o remota, acompaña la preparación de mediciones y la interpretación de datos. Trabaje sobre las tareas que su equipo necesita ejecutar, no sólo sobre las funciones del sistema.
Sostenga el trabajo de medición
MultiCAM brinda soporte por correo, teléfono y WhatsApp, además de servicios de calibración, reparación y mantenimiento. Identifique el equipo y la necesidad para orientar la ayuda técnica adecuada.
Conozca la capacitación personalizada y el soporte técnico para desarrollar el uso del sistema con su equipo.
PREGUNTAS FRECUENTES
Preguntas para elegir su solución de metrología
Resuelva qué necesita medir, dónde lo hará y cómo usará los datos antes de comparar una tecnología o una demostración.
¿Cómo ayuda la metrología y el control de calidad en el trabajo diario?
Permite contrastar características de la pieza con sus requisitos y disponer de resultados para revisar una desviación, documentar el control o comunicarla a producción. La utilidad depende de definir qué necesita comprobar y qué decisión tomará con la medición; medir más datos no reemplaza ese criterio.
¿Qué diferencia hay entre una CMM, un brazo y un sistema óptico?
Una CMM mide dentro de un volumen de trabajo definido y puede organizar un proceso de verificación repetitivo. Un brazo lleva el acceso a los puntos de medición junto a la pieza. Una tecnología óptica obtiene información sin contacto, con aplicaciones que van desde contornos y perfiles hasta forma y rugosidad. Compare la característica y el acceso, además de la movilidad.
¿Cómo sé si un equipo sirve para la tolerancia que necesito controlar?
Presente el plano, las características críticas y el criterio de aceptación. Evalúe la capacidad de medición del conjunto equipo, sensor y procedimiento sobre esa aplicación. La resolución que muestra el sistema no basta para determinar si puede verificar una tolerancia: también importan las condiciones y el método de trabajo.
¿Cuándo conviene medir en planta y cuándo en un puesto de laboratorio?
Considere el traslado de la pieza, la frecuencia del control y las condiciones del lugar. Un equipo preparado para producción puede acercar la medición al proceso; un puesto de laboratorio organiza otro entorno de trabajo. La tolerancia, el espacio y la característica que debe verificarse orientan la comparación entre ambos.
¿Qué debo evaluar si la pieza es grande o ya está instalada?
Defina las zonas a medir, el acceso y el alcance necesario. Un brazo o un sistema portátil permite llevar la medición al componente; si el objetivo es una separación o un enrase, un equipo de perfiles puede ser más específico. Incluya en la evaluación cómo conservará las referencias y analizará los resultados.
¿La medición óptica sirve para cualquier superficie?
Las tecnologías ópticas tienen campos de aplicación diferentes. Compare el material, el acabado, la iluminación, el acceso y el detalle requerido con una pieza representativa. Una solución para contornos, un sistema de forma y rugosidad y un sensor de perfiles no entregan el mismo resultado: elija según la característica que debe controlar.
¿Cuándo la tomografía aporta algo que no obtengo con una CMM o un escáner exterior?
Cuando necesita observar cavidades, montajes o geometrías internas sin seccionar la pieza. La tomografía reconstruye un volumen a partir de radiografías y permite evaluar zonas que no son accesibles desde el exterior. El tamaño, el material, el espesor y el detalle que necesita resolver forman parte de la selección del sistema.
¿Necesito un modelo CAD para realizar una inspección dimensional?
La referencia puede ser un plano con dimensiones y tolerancias, un modelo CAD o valores nominales definidos para el control. Para una comparación de superficie contra CAD necesita ese modelo de referencia; para otras verificaciones debe establecer las características y requisitos correspondientes. Defina el resultado antes de elegir el software.
¿Una comparación visual con realidad aumentada reemplaza una medición de tolerancias?
Son tareas diferentes. Una verificación visual frente al CAD ayuda a revisar forma, presencia o disposición de componentes; comprobar una tolerancia exige datos de medición y un procedimiento apropiado. El software y el equipo deben elegirse según si necesita una comprobación visual o una evaluación dimensional.
¿Qué información debo preparar para evaluar un equipo o pedir una medición?
Reúna fotos y dimensiones de la pieza, material, plano o CAD, características a controlar, tolerancias, frecuencia de trabajo y un ejemplo del informe esperado. MultiCAM puede orientar la evaluación de equipos o un servicio de medición 3D según esa necesidad. Si ya dispone de un sistema, indique también el equipo y el software que utiliza.
Cuéntenos qué necesita comprobar en su pieza
Comparta la pieza, sus requisitos y el resultado que necesita comunicar. MultiCAM lo ayuda a comparar tecnologías de metrología y a preparar la implementación o el trabajo de medición adecuado para su aplicación.