
CMM · MEDICIÓN DIMENSIONAL 3D
Máquinas de medición por coordenadas (CMM)
Compruebe si las dimensiones, formas y posiciones de sus piezas cumplen las tolerancias del plano. Elija una máquina de medición por coordenadas (CMM) según el volumen y peso de la pieza, el acceso a sus geometrías y la frecuencia de inspección.
ELIJA SEGÚN SU TRABAJO
¿Qué necesita medir con la CMM?
La pieza, la tolerancia y el entorno determinan qué arquitectura de medición conviene evaluar.
CMM manuales
Medir piezas variadas y series cortas
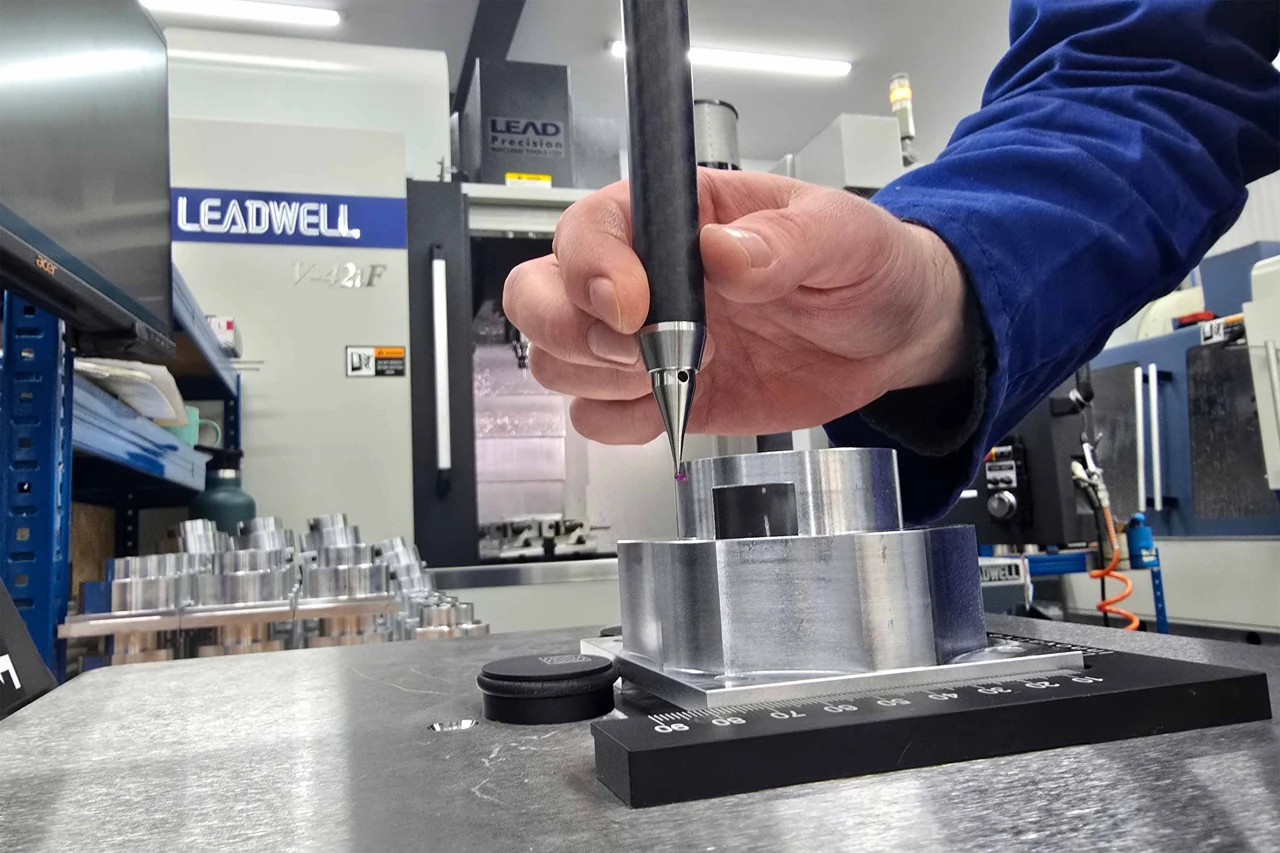
El operador guía el palpador para controlar características de la pieza. La operación manual permite cambiar de pieza o de característica sin preparar una secuencia CNC para cada inspección.
CMM de puente CNC
Repetir una rutina de inspección
Los ejes se mueven mediante una rutina programada y toman las características definidas. Este enfoque permite volver a ejecutar la misma secuencia al inspeccionar piezas semejantes.
CMM para planta
Medir cerca de producción
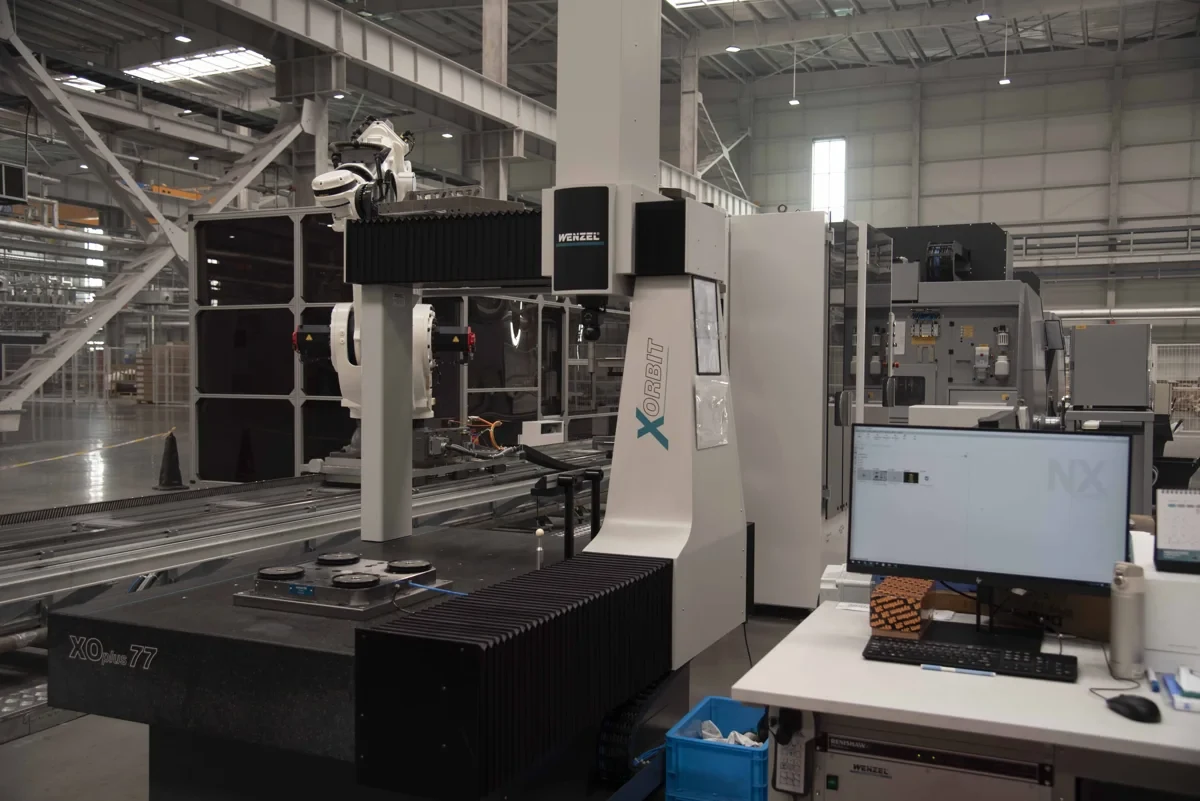
Un equipo concebido para planta permite ubicar la inspección junto al proceso. La tolerancia y los límites ambientales del modelo ayudan a comprobar si ese emplazamiento sirve para la pieza.
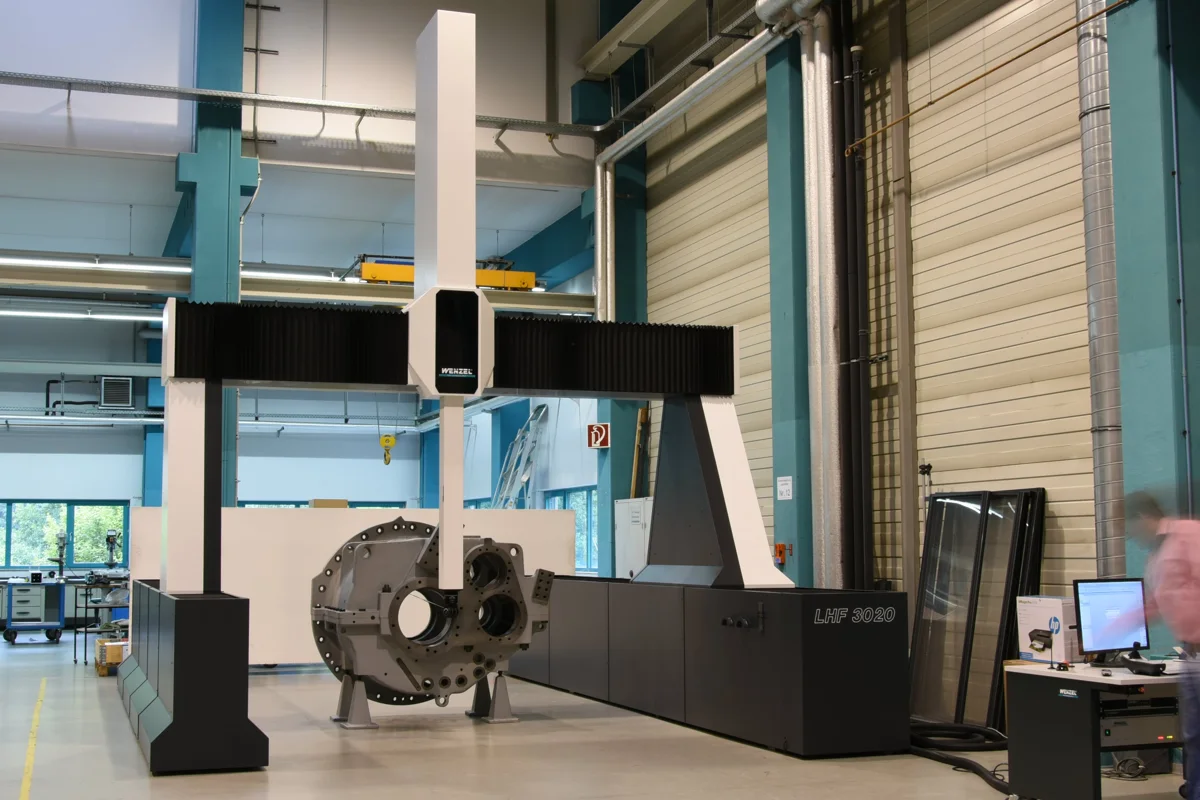
CMM de gran volumen
Acceder a componentes grandes
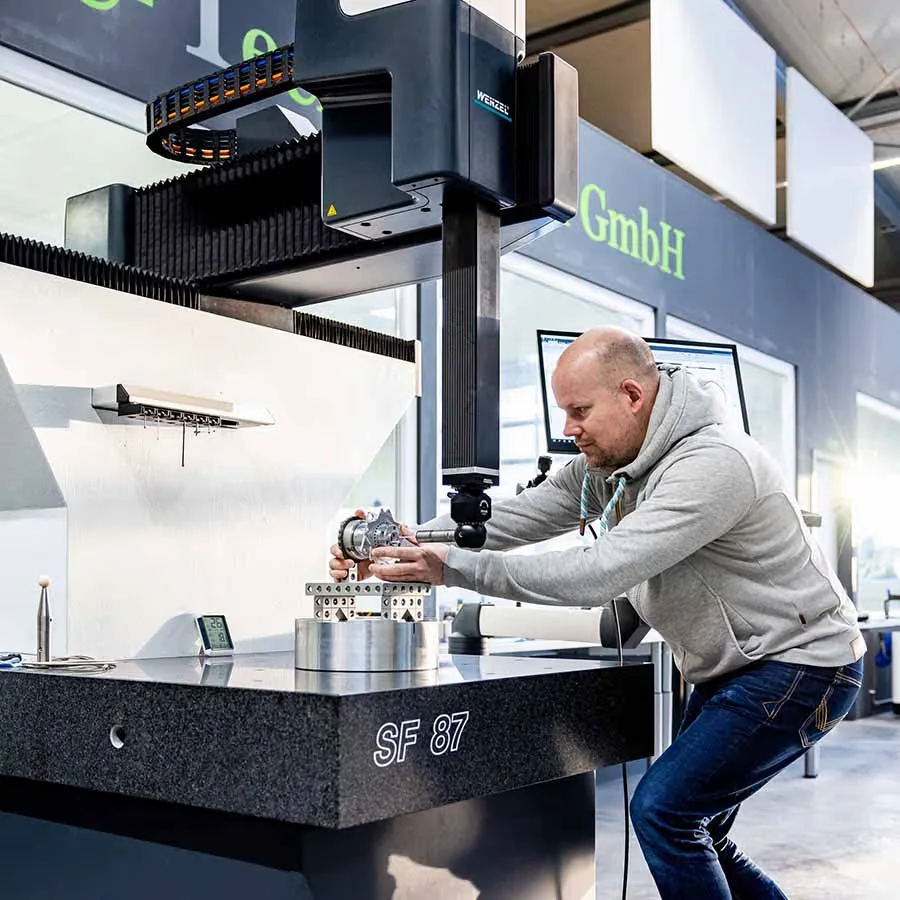
Un pórtico cubre un volumen amplio y un brazo horizontal facilita el acceso lateral. El peso, la carga y la orientación de la pieza determinan qué arquitectura conviene evaluar.
CRITERIOS DE ELECCIÓN
Cómo elegir una máquina de medición por coordenadas
La pieza y el criterio de aceptación permiten definir la arquitectura, el volumen y la configuración de sensores antes de preparar una demostración.
Describa la pieza
Indique dimensiones, peso, material, forma de apoyo y zonas que deben quedar accesibles.
Defina qué debe controlar
Detalle características, tolerancias, frecuencia de inspección y criterio de aceptación.
Ubique el entorno de trabajo
Considere sala de medición, laboratorio, planta, condiciones ambientales y forma de carga.
Para elegir: Decida cómo utilizará los resultados: verificar tolerancias, comparar con CAD, documentar desviaciones o revisar el proceso. La operación manual o una rutina CNC se eligen según la frecuencia de inspección y la repetición de las piezas.
ALTERNATIVAS DE MEDICIÓN
Tipos de máquinas de medición por coordenadas
La arquitectura define cómo se carga la pieza, qué volumen puede cubrir y cómo llega el sensor a sus características.
Medir piezas variadas y series cortas
CMM manuales
PROBLEMA QUE RESUELVE
Cuando las piezas y las características a medir cambian, necesita acceder a la geometría y decidir qué puntos tomar durante la inspección.
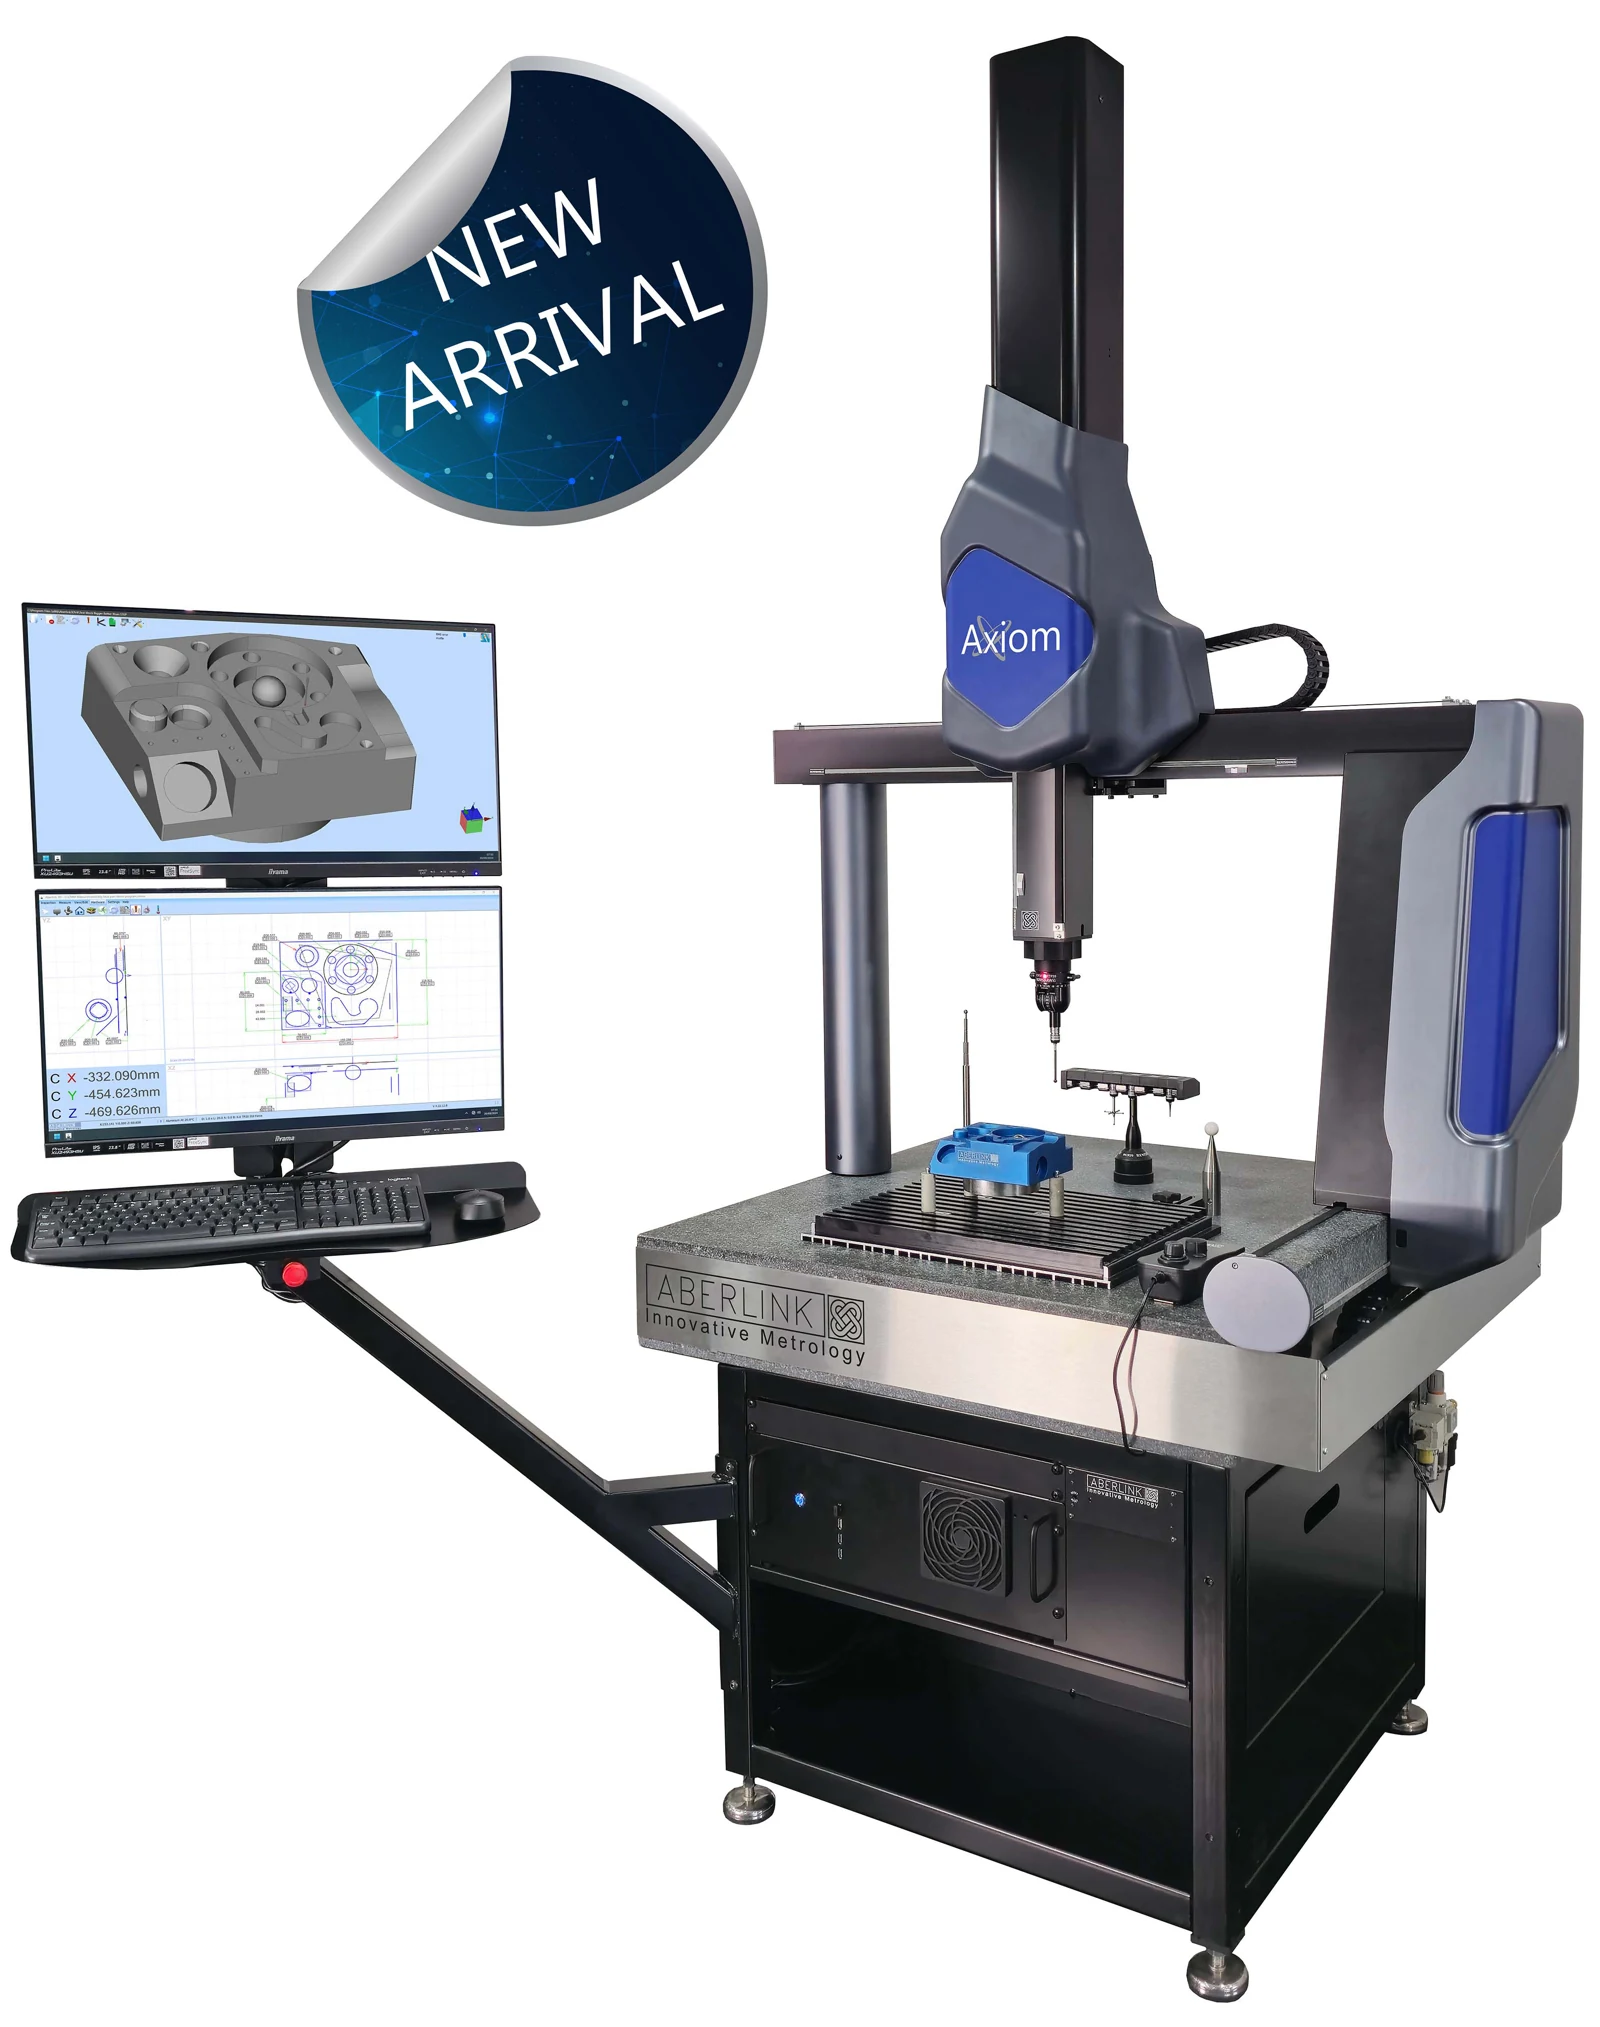
Una CMM manual registra las coordenadas mientras el operador desplaza el palpador. Measur3D permite llevar esa medición al área de trabajo; Axiom ofrece una estructura de puente en versiones manuales o CNC. El volumen, el apoyo y el acceso a la pieza ayudan a elegir entre ambos enfoques.
Repetir una rutina de inspección
CMM de puente CNC
PROBLEMA QUE RESUELVE
Para controlar piezas semejantes necesita conservar la secuencia, los puntos o recorridos y los criterios con los que evalúa cada característica.
Una CMM de puente CNC mueve los ejes dentro de su volumen de medición y ejecuta la estrategia preparada en el software. El sensor define si toma puntos individuales o recorre una superficie. La tolerancia, la longitud del palpador, la fijación y las condiciones de la sala intervienen en la selección del sistema.
CMM de puente WENZEL
Medir cerca de producción
CMM para planta
PROBLEMA QUE RESUELVE
Si necesita medir junto a producción, debe considerar temperatura, vibraciones, suciedad, carga y acceso a la pieza antes de elegir la máquina.
Para incorporar la medición a producción, revise el volumen útil, el peso de la pieza y las condiciones ambientales admitidas por el modelo. La configuración debe permitir cargar la pieza y alcanzar sus características dentro del entorno de trabajo previsto.
Medición en planta
Acceder a componentes grandes
CMM de gran volumen
PROBLEMA QUE RESUELVE
Una pieza puede requerir un volumen amplio y, a la vez, dejar libres sus zonas de carga o sus caras laterales para llegar con el sensor.
WENZEL ofrece pórticos LH Gantry y LHF para grandes volúmenes de medición, y series de brazo horizontal RA, RAX y RS para acceso lateral. La arquitectura se evalúa junto con la implantación, la forma de cargar la pieza y el recorrido que necesita el palpador; no basta con comparar dimensiones de catálogo.
CMM de pórtico WENZEL
CMM de brazo horizontal WENZEL
CAPTURA Y RESULTADOS
Sensores y software para completar la CMM
La máquina define el volumen y el movimiento; el sensor y el software determinan cómo se adquieren, analizan y documentan los datos. La configuración se selecciona junto con la CMM y la aplicación de medición.
ADQUISICIÓN DE DATOS
Palpado, escaneo y medición multisensor
Para adaptar la captura a geometrías, superficies, accesos y ritmos de inspección diferentes dentro de una misma plataforma de medición.
- REVO y REVO-2
- PH20, SP25M, TP20, TP200 y PH10
- RSP2, RSP3, SFP2 y RVP
PROGRAMACIÓN Y RESULTADOS
Programación, comparación y documentación
Para crear rutinas, comparar resultados con CAD, gestionar cambios de sensor y preparar información útil para control de calidad.
- Aberlink 3D y CAD Comparison
- Renishaw MODUS y Renishaw Central
- Fijaciones, cambiadores, compensación de temperatura y accesorios según la configuración
COMPARACIÓN DE SOLUCIONES
Comparar alternativas de CMM
| Necesidad actual | Punto de partida | Resultado o enfoque | Solución |
|---|---|---|---|
| Medir piezas variadas y series cortas | Piezas unitarias o series cortas, con puntos accesibles al palpador. | Medición guiada por el operador, con evaluación dimensional en el software. | CMM manuales |
| Repetir una rutina de inspección | Piezas que caben en el volumen del puente y una estrategia de medición programada. | Inspección CNC repetible, con palpado o escaneo según la configuración. | CMM de puente CNC |
| Medir cerca de producción | Una pieza de producción, su tolerancia y las condiciones del lugar de medición. | Control dimensional próximo al proceso, con una máquina diseñada para ese entorno. | CMM para planta |
| Acceder a componentes grandes | Componentes grandes o pesados y una disposición de carga y acceso definida. | Cobertura del volumen y acceso a las características desde un pórtico o brazo horizontal. | CMM de gran volumen |
ACOMPAÑAMIENTO
Implementación y soporte
Elegir e incorporar una CMM requiere preparar la aplicación, el equipo y las personas que lo utilizarán. MultiCAM acompaña ese trabajo con servicios técnicos y capacitación.
Evaluación de la aplicación
Para elegir arquitectura, sensor y volumen, MultiCAM puede relevar la aplicación y preparar una demostración. Comparta la pieza, el plano o CAD, la tolerancia y el lugar de medición para orientar la evaluación técnica.
Instalación y calibración
Al incorporar la CMM, MultiCAM ofrece instalación, puesta en marcha y calibración. Ese acompañamiento permite preparar el equipo y su configuración para el trabajo de medición previsto.
Programación y capacitación
Si necesita preparar rutinas o interpretar resultados, MultiCAM ofrece programación de CMM y capacitación personalizada, presencial o remota. La formación se orienta a las piezas y tareas que debe realizar el usuario.
Soporte técnico
Para resolver dudas de uso o un inconveniente del equipo, MultiCAM atiende por correo electrónico, teléfono y WhatsApp, con acceso a las casas matrices para consultas técnicas o reparaciones. Comparta el modelo y la situación para recibir asistencia.
PREGUNTAS FRECUENTES
Preguntas sobre máquinas de medición por coordenadas
Las diferencias entre arquitecturas, modos de operación y sensores ayudan a descartar alternativas que no corresponden a la pieza o al proceso.
¿Qué es una máquina de medición por coordenadas y qué puede medir?
Una CMM determina coordenadas tridimensionales sobre una pieza para evaluar dimensiones, posiciones, formas y relaciones geométricas. Según su configuración, puede trabajar con palpadores de contacto, sensores de escaneo u opciones ópticas.
¿Qué diferencia hay entre una CMM manual y una CMM CNC?
En una CMM manual, el operador desplaza el sistema de medición y ejecuta la inspección. Una CMM CNC mueve los ejes mediante una rutina programada, lo que favorece la repetición de secuencias cuando se inspeccionan piezas similares.
¿Cuándo conviene una CMM de laboratorio y cuándo una CMM de planta?
La decisión depende de la tolerancia, las condiciones ambientales y la ubicación del proceso. Una CMM de laboratorio trabaja en un entorno controlado; una CMM de planta está concebida para acercar la inspección a producción dentro de las condiciones definidas por el fabricante.
¿Qué diferencia hay entre una CMM de puente y una CMM de brazo horizontal?
Una CMM de puente desplaza el sensor sobre una pieza apoyada en la mesa de medición. Una CMM de brazo horizontal ofrece acceso lateral a componentes grandes, carrocerías y conjuntos. La orientación de las superficies y la forma de cargar la pieza ayudan a elegir entre ambas arquitecturas.
Cuéntenos qué pieza necesita medir
Indique dimensiones, peso, material, tolerancias, entorno y frecuencia de inspección. Con esa información podemos orientar la comparación entre CMM manuales, CNC, de planta y de gran volumen.